هنگامی که یک کارخانه عملیات حرارتی کوره دسته ای را با یک خط پیوسته جایگزین می کند، اولین قسمت هایی که از کار می افتد اغلب لوله های تابشی یا غلتک های کوره هستند. دلیل آن به ندرت تنها درجه آلیاژ است. ریخته گری های گریز از مرکز با آلیاژ بالا زمانی که ضخامت دیواره تغییر می کند، زمانی که سرعت چرخش متناقض است، یا زمانی که ساختار ریخته گری قبل از ماشین کاری بازرسی نمی شود، زود از کار می افتند. اگر این قطعات را میخرید، خرید را به عنوان یک مشکل مشخصات و تأیید تلقی کنید، نه مشکل شماره کاتالوگ.
این راهنما توضیح میدهد که ریختهگریهای گریز از مرکز با آلیاژ بالا چیست، چگونه میتوان گریدهایی مانند 1.4848، 1.4852، 2.4879، 316L، 2205، 440 درجه سانتیگراد و GX280 KMTBCr26 را با هم مقایسه کرد و چه چیزی را قبل از ثبت سفارش بررسی کرد. هدف عملی ساده است: ریخته گری را با جو کوره، الگوی سایش یا محیط خورنده مطابقت دهید، سپس تأیید کنید که تامین کننده می تواند ابعاد و ساختاری را که برای آن هزینه کرده اید نگه دارد.
چه چیزی ریخته گری گریز از مرکز آلیاژ بالا را متفاوت می کند
ریخته گری گریز از مرکز، فلز مذاب را درون یک قالب دوار می ریزد. نیروی گریز از مرکز فلز را به بیرون هل می دهد، بنابراین دیواره بیرونی ابتدا تشکیل می شود و تحت فشار جامد می شود. به همین دلیل است که این فرآیند برای قسمتهای استوانهای یا متقارن مناسب است: لولهها، غلطکها، آستینها، استوانهها و حلقهها. برای گریدهای آلیاژی بالا، مزیت فقط شکل نیست. این فرآیند می تواند دیواری متراکم با منافذ انقباض کمتری نسبت به ریخته گری ماسه ای ساکن همان بخش ایجاد کند، و برای جلوگیری از تخلخل به دام افتاده، به بالابرهای مجزا یا نقاط تغذیه متکی نیست.
آلیاژ بالا به این معنی است که مواد حاوی کروم، نیکل، سیلیکون یا سایر عناصر کافی برای زنده ماندن در برابر گرما، سایش یا خوردگی هستند. یک غلتک فولاد کربنی ساده ممکن است هزینه کمتری داشته باشد، اما در کوره رسوب میکند، تاب میخورد یا فرسوده میشود. یک ریختهگری گریز از مرکز آلیاژی بالا زمانی مشخص میشود که قطعه باید شکل و سطح خود را در دما حفظ کند، یا زمانی که یک محیط خورنده یا ساینده یک لوله با درجه پایینتر را از بین میبرد.
معامله این است که ریخته گری گریز از مرکز جایگزینی جهانی برای ریخته گری شن و ماسه یا سرمایه گذاری نیست. برای قسمت های گرد، توخالی یا متقارن بهترین است. براکتهای پیچیده، بالههای نازک و حفرههای داخلی محکم معمولاً به ریختهگری سرمایهگذاری یا قالبگیری شن و ماسه میروند. خریدار باید ابتدا تأیید کند که هندسه قطعه با فرآیند مطابقت دارد، سپس آلیاژ و الزامات بازرسی را مقایسه کند.
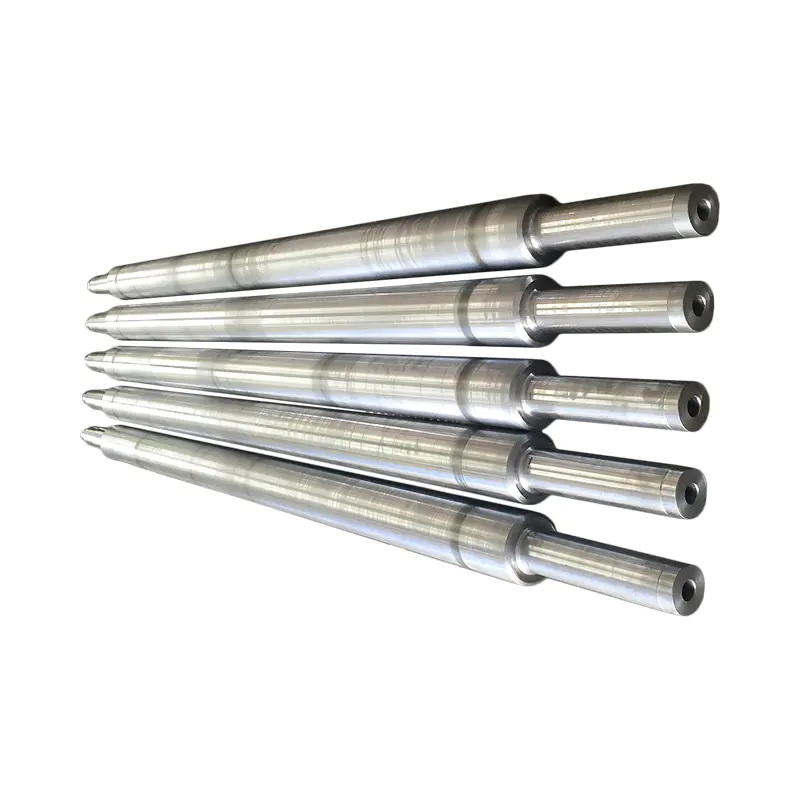 محدوده لوله های فولادی مقاوم در برابر حرارت گریز از مرکز- ریخته گری سفارشی لوله ها و غلتک های مقاوم در برابر حرارت با ریخته گری گریز از مرکز سفارشی، از جمله انواع 1.4848، 1.4852 و 2.4879 را مرور کنید، سپس نیازهای آلیاژی و بازرسی را مقایسه کنید. مشاهده محصول →
محصولات گریز از مرکز مقاوم در برابر حرارت معمولی عبارتند از لوله های تابشی، غلتک های کوره، غلتک های خنک شونده با آب و لوله های تابشی نوع W. نسخه های مقاوم در برابر سایش شامل سیلندرهای سنگ زنی با سختی بالا و روکش ماشین آلات معدن است. نسخه های مقاوم در برابر خوردگی شامل آستین های 2205 و 316L برای خطوط شیمیایی و گالوانیزه هستند.
تطبیق درجه های آلیاژ با گرما، سایش و خوردگی
درجه آلیاژ نقطه شروع است، اما شرایط عملیاتی انتخاب نهایی را تعیین می کند. یک غلتک کوره در یک خط پیوسته بار متفاوتی از سینی کوره دسته ای می بیند. یک آستین در یک خط شیمیایی، حمله ای متفاوت از پوشش معدن را می بیند. از مقایسه زیر به عنوان فهرست کوتاه استفاده کنید، نه مشخصات نهایی.
جدول 1: گریدهای معمول ریخته گری گریز از مرکز با آلیاژ بالا و تمرکز سرویس معمولی آنها. انتخاب نهایی به دما، جو، بار و محیط خوردگی بستگی دارد. | درجه | کاراکتر آلیاژی کلیدی | تمرکز خدمات معمولی | قطعات نمونه |
| 1.4848 (GX40CrNiSi25-20) | کروم و نیکل بالا، مقاوم در برابر حرارت | پشتیبانی از کوره با دمای بالا | سینی خوراک پایین، سینی های کوره پیوسته، قاب های عملیات حرارتی |
| 1.4852 (GX40NiCrSiNb35-26) | Nb تثبیت شده، مقاوم در برابر حرارت | غلتک های کوره و لوله های تابشی | غلتک اجاق کوره، لوله تابشی، لوله تابشی نوع W |
| 2.4879 (GNiCr28W) | Ni-Cr-W، چرخه حرارتی شدید | انتقال و گرمایش در دمای بالا | نوار نقاله پیچ، غلتک کوره، لوله تابشی گرمایش |
| HP نوع 26Cr35Ni | نیکل و کروم بالا، نوع آلیاژ مس | اختلاط شیمیایی و دمای بالا | همزن |
| 316 لیتر (CF3M) | ضد زنگ آستنیتی مو بلبرینگ | مقاومت در برابر خوردگی | آستین ضد خوردگی طولانی مدت، غلتک سینک خط گالوانیزه |
| 2205 (CD3MN) | دوبلکس ضد زنگ | سرویس خوردگی و کلرید | آستین مقاوم در برابر خوردگی |
| 440C | کربن بالا، سختی بالا | سایش ساینده | سیلندر داخلی سنگ زنی با سختی بالا |
| GX280 (KMTBCr26) | آهن سفید کروم بالا | سایش شدید | پوشش ماشین آلات معدن، سیلندر داخلی مقاوم در برابر سایش |
دو اشتباه رایج است. اول، انتخاب درجه بالاتر از نیاز برنامه. اگر حالت خرابی در واقع اضافه بار مکانیکی یا تناسب ضعیف باشد، بدون بهبود خدمات، هزینه را افزایش میدهد. دوم، کپی کردن یک درجه از یک کوره یا خط متفاوت. تغییرات کوچک در جو، گوگرد، کلرید یا چرخه حرارتی می تواند انتخاب صحیح را از یک خانواده به خانواده دیگر منتقل کند. عرضهکنندهای که بتواند آنالیز شیمیایی و ساختار متالوگرافی را نشان دهد، مفیدتر از عرضهکنندهای است که فقط نام درجه را فهرست میکند.
 1.4852 GX40NiCrSiNb35-26 لوله تابشی گریز از مرکز ریخته گری برای گرمایش کوره این لوله تابشی مقاوم در برابر حرارت را برای گرمایش کوره، با سرویس 900 درجه سانتیگراد، محدوده اندازه φ50-φ1200، و شیمی 24-27٪ کروم / 33-36٪ نیکل مشخص شده مشاهده کنید. مشاهده محصول →
به عنوان مثال، لوله های تابشی 1.4852 اغلب مشخص می شوند که در آن لوله باید در برابر اکسیداسیون مقاومت کند و قدرت خزش را حفظ کند. اگر لوله همچنین ساییدگی شدید ناشی از بار متحرک را ببیند، ممکن است به جای آن به یک درجه مقاوم در برابر سایش نیاز باشد. اگر لوله کلریدها یا اسیدها را ببیند، یک آستین 316L یا 2205 ممکن است مناسبتر باشد.
ریخته گری گریز از مرکز در مقابل ریخته گری شن و ماسه و سرمایه گذاری
انتخاب فرآیند بر تحمل ضخامت دیوار، پرداخت سطح، هزینه ابزارآلات و تعداد قطعاتی که می توانید سفارش دهید تأثیر می گذارد. جدول زیر مقایسه ای عملی برای قطعات با آلیاژ بالا ارائه می دهد. برای بحث تدارکات نوشته شده است نه برای کتاب درسی.
جدول 2: مقایسه فرآیند برای ریخته گری های صنعتی با آلیاژ بالا. ریخته گری گریز از مرکز در چگالی استوانه ای و محدوده اندازه برنده است، اما بهترین مسیر برای هر هندسه نیست. | فرآیند | بهترین شکل ها | دیوار معمولی و اندازه | هزینه نسبی ابزار | هزینه نسبی قطعه | ریسک کلیدی |
| ریخته گری گریز از مرکز | لوله، غلطک، آستین، حلقه | قطر 50-1000 میلی متر، طول تا 4000 میلی متر | متوسط | متوسط to high | سرعت چرخش و یکنواختی دیوار |
| ریخته گری رزین شن و ماسه | قاب های بزرگ، سینی ها، روکش ها | بخش های بزرگ و سنگین | کم تا متوسط | کم تا متوسط | تخلخل و پاکسازی سطح |
| ریخته گری سرمایه گذاری | قطعات پیچیده، نازک و دقیق | کوچک تا متوسط، جزئیات زیاد | بالا | بالا | محدودیت اندازه و هزینه |
اگر قطعه یک لوله مستقیم یا پلکانی باشد، ریختهگری گریز از مرکز معمولاً ساختار داخلی بهتر و امکان ماشینکاری کمتری نسبت به ریختهگری شن و ماسه میدهد. اگر قطعه یک قاب مستطیلی بزرگ باشد، قالب گیری با ماسه رزین اغلب کاربردی تر است. اگر قطعه دارای معابر داخلی خوب یا نمای بیرونی پیچیده باشد، ریخته گری سرمایه گذاری ممکن است تنها مسیر باشد. سوال خرید این نیست که کدام فرآیند به طور کلی بهترین است، بلکه این است که کدام فرآیند با ترسیم و حالت شکست مطابقت دارد.
برای اجزای کوره، صنعت عملیات حرارتی اغلب به ترکیبی از مسیرهای فرآیند نیاز دارد. یک لوله تابشی ممکن است ریخته گری گریز از مرکز باشد، در حالی که یک فیکسچر یا سینی ممکن است ریخته گری شنی باشد. تامینکنندهای که بیش از یک فرآیند را کنترل میکند، میتواند تعداد فروشندگان را کاهش دهد و تلورانسها را در سراسر مجموعه ثابت نگه دارد.
مشخصات و چک لیست بازرسی برای خریداران
قبل از تایید سفارش خرید ریخته گری گریز از مرکز آلیاژ بالا، نکات زیر را مکتوب کنید. اینها جزئیاتی هستند که تعیین می کنند که آیا قطعه مناسب است، دوام می آورد و در صورت بروز مشکل قابل ردیابی است.
- ویرایش نقشه و درجه آلیاژ. درجه دقیق را تأیید کنید، از جمله پسوندهایی مانند GX40CrNiSi25-20 یا CF3M. توصیف عمومی "فولاد مقاوم در برابر حرارت" را قبول نکنید.
- ترکیب شیمیایی. نتیجه طیفسنج قرائت مستقیم یا گزارش آزمایش آسیاب تایید شده برای گرما را بخواهید. کربن، کروم، نیکل، سیلیکون و هر عنصر تثبیت کننده را با استاندارد بررسی کنید.
- ضخامت دیواره و متمرکز بودن. برای لوله ها و غلتک ها، حداقل دیوار، حداکثر دیواره و خروج از مرکز مجاز را مشخص کنید. یک لوله بصری گرد هنوز هم می تواند آنقدر از تعادل خارج شود که ماشین تمیز شود.
- طول و راستی. طول کلی، آماده سازی انتهایی و تحمل صافی را تأیید کنید. غلتک های بلند ممکن است قبل از ماشینکاری نهایی نیاز به کاهش تنش داشته باشند.
- ساختار متالوگرافی برای سرویس در دمای بالا، برای تایید ساختار ریخته گری و بررسی تخلخل یا آخال بیش از حد، از معاینه متالوگرافی بخواهید.
- آزمایش غیر مخرب در مورد بازرسی نافذ رنگ، اولتراسونیک یا رادیوگرافی در جایی که قطعه حیاتی است موافقت کنید. سطح پذیرش را بیان کنید نه فقط روش.
- ماشینکاری و عملیات حرارتی. بررسی کنید که آیا تامین کننده قطعه را ماشین می کند یا ریخته گری خشن را ارائه می دهد. در صورت نیاز به عملیات حرارتی، سیکل و نتیجه سختی را بپرسید.
- علامت گذاری و قابلیت ردیابی به شماره حرارت، درجه و مرجع سفارش خرید روی قطعه یا برچسب بادوام نیاز دارید. زمانی که چندین آلیاژ پس از انفجار شبیه به هم به نظر می رسند، اهمیت دارد.
- بسته بندی و حمل و نقل. برای لولهها و غلتکهای بلند، حفاظت انتهایی، فاصله نگهدارنده و محافظت در برابر رطوبت را مشخص کنید. یک ریخته گری خوب می تواند با انسداد ضعیف آسیب ببیند.
یک تامین کننده با تجهیزات تکمیل داخلی اغلب می تواند این الزامات را بهتر از یک شرکت تجاری حفظ کند. این می تواند انتقال از ریخته گری به عملیات حرارتی به ماشینکاری را بدون حمل و نقل قطعه بین چندین مغازه کنترل کند. این احتمال جابجایی ابعاد پس از بازرسی نهایی را کاهش می دهد.
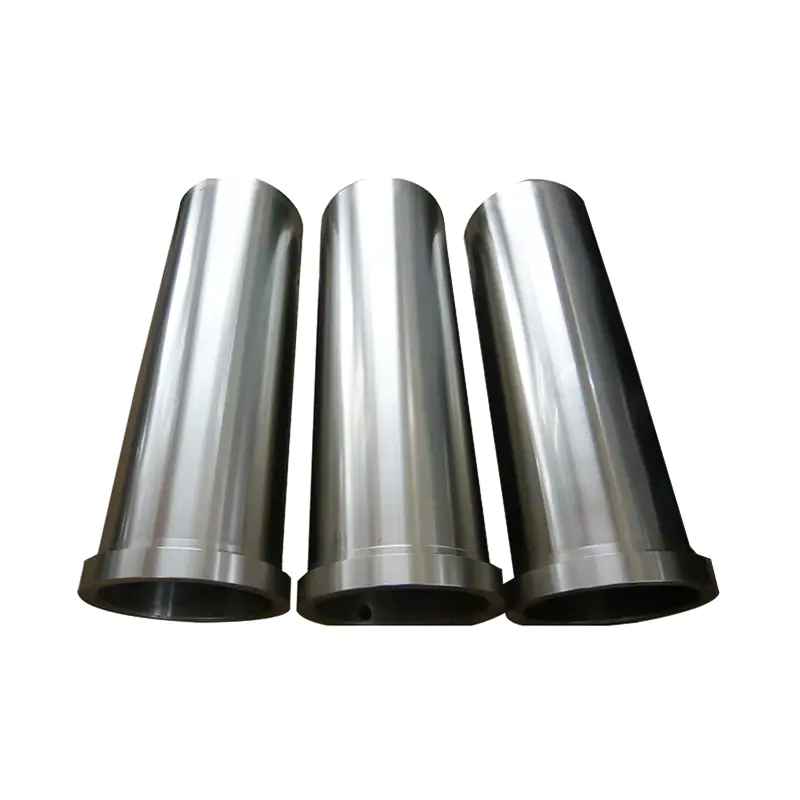 سیلندر داخلی مقاوم در برابر سایش GX280 KMTBCr26 برای تجهیزات معدن این بشکه داخلی ریخته گری گریز از مرکز را برای استخراج با بار بالا و آسیاب پودر، با HRC بیش از 60 و عملکرد پایدار تحت ضربه و سایش مشاهده کنید. مشاهده محصول →
برای قطعات مقاوم در برابر سایش مانند سیلندرهای داخلی GX280 KMTBCr26، همین منطق صدق می کند. سختی و ریزساختار عمر سایش را تعیین می کند، بنابراین طرح بازرسی باید شامل تست سختی و بررسی عیوب ریخته گری باشد. اگر قطعه در عرض چند هفته از کار بیفتد، قیمت پایین هر کیلوگرم بی معنی است.
جایی که ریخته گری گریز از مرکز آلیاژ بالا هزینه خود را به دست می آورد
ریخته گری گریز از مرکز با آلیاژ بالا معمولاً بخش کوچکی از بودجه سرمایه کارخانه است اما بخش بزرگی از هزینه نگهداری آن است. آنها هزینه خود را زمانی به دست می آورند که زمان خرابی برنامه ریزی نشده را کاهش دهند، ثبات ابعادی را حفظ کنند و از حمله خاص در این فرآیند جان سالم به در ببرند. درخت زیر مسیرهای اصلی کاربرد این ریخته گری ها را نشان می دهد.
- عملیات حرارتی
- لوله های تابشی و لوله های تابشی نوع W
- غلتک های کوره، غلتک های اجاق گاز و غلتک های آب خنک
- سینی، قاب، قاب مواد شارژ، و قفسه دنده
- پردازش شیمیایی
- آستین مقاوم در برابر خوردگیs in 2205 and 316L
- بالا-temperature agitators
- فولاد و متالورژی
- غلتک کوره کوره و غلتک کوره گرمایش
- لوله های تابشی برای خطوط گرمایش مجدد و عملیات حرارتی
- سایر خطوط صنعتی
- غلتک سینک خط گالوانیزه
- قطعات رنده سوزاندن زباله
- سیلندرهای داخلی مقاوم در برابر سایش و روکش ماشین آلات معدن
در هر مورد، تصمیم خرید باید از حالت شکست شروع شود. اگر قسمت قدیمی ترک خورده است، چرخه حرارتی و طراحی پشتیبانی را بررسی کنید. اگر از بین رفت، جو و آلیاژ را بررسی کنید. اگر نازک بود، سایش و سختی آن را بررسی کنید. اگر خورده شد، سطح شیمی و کلر را بررسی کنید. ریخته گری جایگزین باید به آن حالت بپردازد، نه اینکه صرفاً با نقشه قدیمی مطابقت داشته باشد.
برای خریدارانی که می خواهند یک نقطه شروع فنی داشته باشند، اصول اولیه و ویژگی های فرآیند ریخته گری گریز از مرکز توضیح دهید که چگونه سرعت چرخش، دمای قالب و سرعت ریختن بر دیواره نهایی تأثیر می گذارد. هنگامی که یک قطعه زود خراب می شود، این متغیرها اغلب از نام آلیاژ مهم تر هستند.
چگونه می توان یک تامین کننده ریخته گری گریز از مرکز آلیاژ بالا را ارزیابی کرد
محدوده فرآیند و تجهیزات بازرسی تامین کننده به شما می گوید که چه چیزی می تواند کنترل کند. برای ریخته گری گریز از مرکز با آلیاژ بالا، به دنبال سه قابلیت باشید. اول، آیا تامین کننده می تواند قطر و طول مورد نیاز را ریخته گری کند؟ محدوده ای از 50 میلی متر تا 1000 میلی متر قطر و تا 4000 میلی متر طول بسیاری از غلتک های کوره و لوله های تابشی را پوشش می دهد. دوم، آیا می تواند شیمی و ساختار را کنترل کند؟ طیف سنجی خوانش مستقیم، طیف سنجی دستی، متالوگرافی و اسکن سه بعدی ابزارهای عملی برای این کار هستند. سوم، آیا می تواند قسمت را تمام کند؟ کورههای عملیات حرارتی و تجهیزات ماشینکاری خطر آسیبدیدگی و از دست دادن تحمل بین مغازهها را کاهش میدهند.
ظرفیت تولید نیز برای زمان پیشروی مهم است. ظرفیت ریخته گری سالانه چندین هزار تن تضمینی برای کیفیت نیست، اما نشان می دهد که تامین کننده می تواند سفارشات تکراری و کمپین های بزرگتر را انجام دهد. برای خریداران صادراتی، پشتیبانی زبان و تجربه با استانداردهای بسته بندی بین المللی مفید است. نمونه سوابق بازرسی را از یک درجه و شکل مشابه بخواهید، نه فقط یک بروشور عمومی.
ریخته گری گریز از مرکز با آلیاژ بالا یک کالا نیست. همان درجه اسمی بسته به سرعت چرخش، یکنواختی دیوار، عملیات حرارتی و بازرسی می تواند عملکرد بسیار متفاوتی داشته باشد. با حالت شکست شروع کنید، فرآیندی را انتخاب کنید که متناسب با هندسه باشد، آلیاژ را برای محیط واقعی انتخاب کنید و الزامات بازرسی را در سفارش بنویسید. این رویکرد ریخته گری را ارزان نمی کند، اما خرید را قابل پیش بینی می کند. اگر نیاز به مقایسه یک لوله تابشی، غلتک کوره، آستین مقاوم در برابر خوردگی، یا سیلندر مقاوم در برابر سایش دارید، قبل از مقایسه قیمت، درجه، گزارش تست و تحمل ماشینکاری را بپرسید.