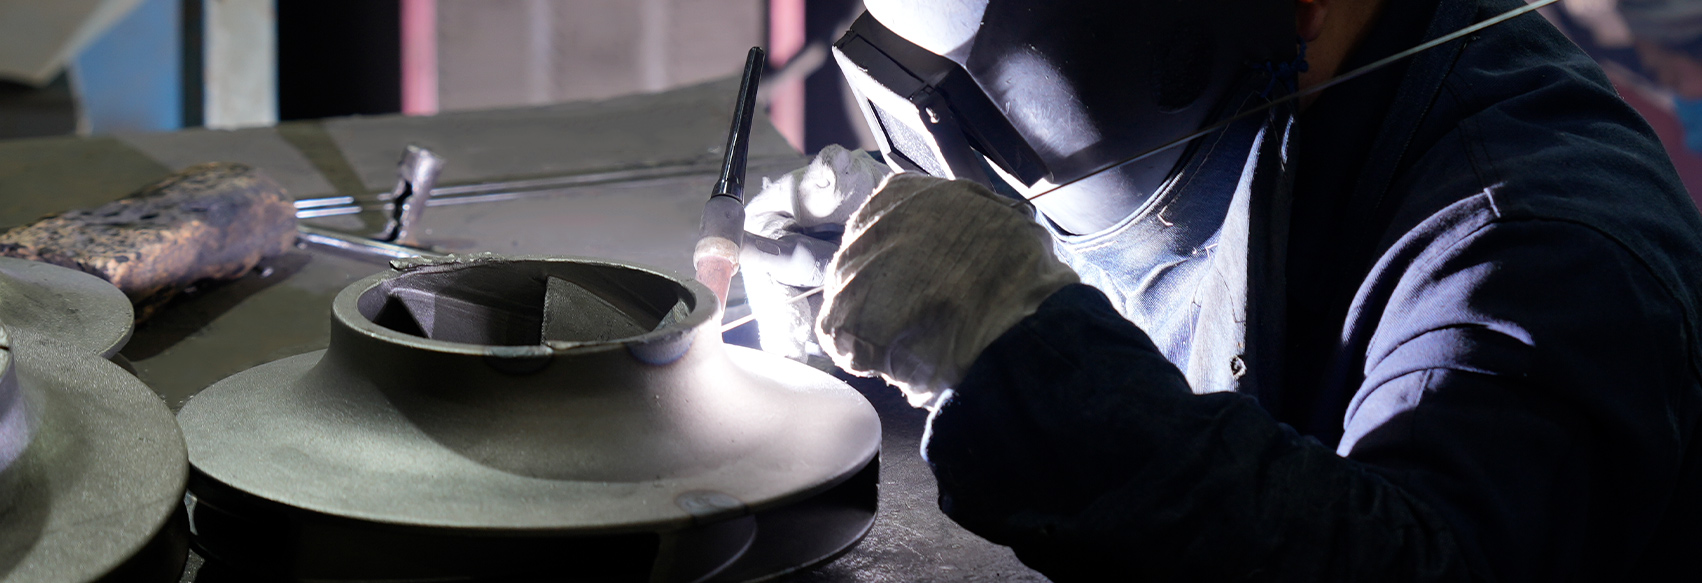
لوله های ریخته گری فولاد ضد زنگ یک راه حل مهندسی حیاتی برای جابجایی سیالات با دمای بالا، فشار بالا و بسیار خورنده در سیستم های صنعتی حیاتی است. با تشکیل پروفیل لوله مستقیماً از فلز مذاب با استفاده از فرآیندهای قالب گیری گریز از مرکز یا استاتیک تخصصی، ریخته گری محدودیت های جهت سازه لوله های جوش داده شده یا سرد کار شده را دور می زند. این روش تولید به خواص مکانیکی همسانگرد مطلق دست مییابد، از مهار فشار یکنواخت، مقاومت استثنایی در برابر خستگی حرارتی، و یکپارچگی ساختاری برتر در محیطهای شدید که شکست یک گزینه نیست، تضمین میکند.
متالورژی ریخته گری: استحکام همسانگرد در مقابل ساختارهای دانه جهت دار
برای درک ارزش مهندسی a لوله ریخته گری فولاد ضد زنگ ، باید ماتریس دانه میکروسکوپی تشکیل شده در طول انجماد را تجزیه و تحلیل کرد. لوله های فرفورژه استاندارد با نورد یک صفحه فولادی مسطح به شکل استوانه ای و جوشکاری درز یا با سوراخ کردن مکانیکی یک شمش جامد برای ایجاد یک لوله بدون درز تولید می شوند. در حالی که این فرآیندهای دستکاری مکانیکی کارآمد هستند، آنها یک جریان دانه جهت دار متمایز را در امتداد محور تغییر شکل ایجاد می کنند. این چیدمان ساختاری ناهمسانگرد به این معنی است که مواد وقتی تحت تأثیر نیروهای موازی با دانه در مقابل نیروهای عمود بر آن قرار می گیرند، رفتار متفاوتی دارند.
بازیگری اساساً این پارادایم را تغییر می دهد. هنگامی که فولاد ضد زنگ مذاب در قالب ریخته گری گریز از مرکز در قالب چرخان ریخته می شود، تحت فشار جهت گیری شدید از دیواره بیرونی به داخل جامد می شود. این یک ساختار کریستالی همسانگرد ایجاد می کند، به این معنی که ویژگی های مکانیکی - مانند استحکام کششی، استحکام تسلیم، و قابلیت های کشیدگی - در همه جهات (شعاعی، محوری و محیطی) کاملاً یکنواخت هستند. برای خطوط پرفشار پرفشار، استحکام یکنواخت از برآمدگی موضعی یا پارگی جهت در هنگام افزایش ناگهانی فشار داخلی جلوگیری می کند.
علاوه بر این، فرآیند ریخته گری امکان سفارشی سازی دقیق دانه را از طریق منحنی های خنک کننده کنترل شده فراهم می کند. ریختهگریهای صنعتی میتوانند عناصر آلیاژی خاصی مانند مولیبدن، نیکل و کروم را در نسبتهای حجمی دقیق بدون نگرانی در مورد محدودیتهای ترک یا سخت شدن کار که تولید فرفورژه را محدود میکند، معرفی کنند. این لولههایی را برای کارخانههای فرآوری شیمیایی فراهم میکند که برای مقاومت در برابر اسیدهای بسیار تهاجمی، آب نمک و ترکیبات شیمیایی در نوسان بدون تخریب زودرس طراحی شدهاند.
تجزیه و تحلیل مقایسه ای: ریخته گری گریز از مرکز، ریخته گری استاتیک، و لوله های بدون درز فرفورژه
طراحان مهندسی باید روش های تولید مورد استفاده برای ایجاد شبکه های لوله کشی صنعتی را به دقت ارزیابی کنند. هر روش بر قوام ضخامت دیوار، چگالی ساختاری و کارایی هزینه طولانی مدت تأثیر می گذارد. سه روش اصلی مورد استفاده برای محیطهای با خدمات شدید عبارتند از: ریختهگری گریز از مرکز، ریختهگری استاتیک و دستکاری بدون درز.
ریخته گری گریز از مرکز: این فرآیند شامل ریختن فولاد ضد زنگ مایع در قالبی است که به سرعت در حال چرخش است. نیروی گریز از مرکز (که غالباً از 60 تا 100 گرم بیشتر است) فلز متراکم تر و خالص را به سمت بیرون در مقابل دیواره های قالب وادار می کند، در حالی که ناخالصی ها، اکسیدها و گازهای سبک تر به هسته توخالی داخلی مهاجرت می کنند، جایی که به صورت مکانیکی ماشینکاری می شوند. این یک دیوار لوله متراکم و بدون فضای خالی با دقت ابعادی استثنایی و ضخامت دیواره یکنواخت در طول مسیرهای طولانی ایجاد می کند.
ریخته گری استاتیک: ریختهگری استاتیک که عمدتاً برای هندسههای پیچیده، قطرهای متغیر یا اتصالات فلنجی یکپارچه استفاده میشود، فلز مذاب را در قالب ماسهای یا سرامیکی ثابت میریزد. در حالی که انعطافپذیری طراحی بینظیر را امکانپذیر میکند، اما برای تراکم تنها به گرانش متکی است، به این معنی که برای جلوگیری از حفرههای انقباض داخلی یا تخلخل گاز، نیاز به قرارگیری دقیق رایزر و مدیریت حرارتی دقیق دارد.
بدون درز کار شده: لوله بدون درز فرفورژه که از طریق سوراخکاری گرم و اکستروژن مداوم ایجاد شده است، دارای سطح عالی و ساختار دانه ریز است. با این حال، به قطرهای خارجی استاندارد محدود می شود و با دیوارهای فوق ضخیم مبارزه می کند. تولید لولهکشی دیوار سنگین سفارشی از طریق اکستروژن نیازمند سرمایهگذاریهای عظیم در ابزارآلات است که آن را از نظر اقتصادی برای پیکربندیهای صنعتی تخصصی و با حجم کم غیرممکن میسازد.
| دارایی / ویژگی | لوله ریخته گری گریز از مرکز | لوله ریخته گری استاتیک | لوله بدون درز فرفورژه |
| یکپارچگی ساختاری | فوق متراکم؛ تخلخل صفر به دلیل تراکم گریز از مرکز | چگالی متغیر؛ نیاز به آزمایش رادیوگرافی برای حفره ها دارد | چگالی بالا؛ مستعد پارگی جهتی |
| تطبیق پذیری ضخامت دیوار | تقریبا نامحدود؛ به راحتی به پروفیل های دیوار سنگین دست می یابد | بسیار انعطاف پذیر؛ تغییرات دیوار پلکانی را در خود جای می دهد | محدود به ظرفیت پرس اکستروژن و محدودیت های قالب |
| سفارشی سازی هندسی | محدود به پروفیل های استوانه ای مستقیم و یکنواخت | حداکثر؛ می تواند دارای خم، آرنج و فلنج باشد | فقط دوهای مستقیم استاندارد؛ نیاز به اتصالات جداگانه دارد |
| خواص مکانیکی | کاملا ایزوتروپیک (یکنواخت در تمام ابعاد) | ایزوتروپیک (ممکن است تغییرات جزئی مرز دانه را نشان دهد) | ناهمسانگرد (استحکام طولی بالا، عرضی پایین تر) |
| زمان تولید ابزار / هزینه | کم تا متوسط؛ قالب های استوانه ای قابل استفاده مجدد | متوسط؛ نیاز به الگوهای اختصاصی برای قالب دارد | هزینه های نصب بسیار بالا برای اندازه های غیر استاندارد |
استراتژی های آلیاژسازی برای شرایط خدمات صنعتی سنگین
مزیت اصلی استفاده از محلولهای لولههای ریختهگری فولاد ضد زنگ، آسانی است که فرمولهای متالورژیکی را میتوان برای هدف قرار دادن مکانیسمهای تخریبی خاص طراحی کرد. برخلاف آسیاب های مواد فرفورژه که برای توجیه شیمی سفارشی نیاز به تولید چند تنی دارند، کوره های ریخته گری در دسته های کوچکتر کار می کنند. این چابکی به مهندسان مکانیک اجازه می دهد تا ترکیب شیمیایی را برای مبارزه با خوردگی موضعی، اکسیداسیون در دمای بالا یا تغییر شکل خزشی بهینه کنند.
چندین درجه مجزا بر بخش ریخته گری با کارایی بالا غالب هستند، که هر کدام از نسبت های متالورژیکی دقیق برای رسیدگی به چالش های ترمودینامیکی متمایز استفاده می کنند:
- ■ آلیاژهای ریختگی آستنیتی (مانند CF8M / CF3M): این معادل های ریخته گری فولاد ضد زنگ 316/316L دارای 17% تا 21% کروم و 9% تا 13% نیکل است که با 2% تا 3% مولیبدن تقویت شده است. گنجاندن مولیبدن به طور چشمگیری آسیب پذیری مواد را در برابر خوردگی حفره ای و شکافی در محیط های آبی با کلرید بالا کاهش می دهد و آنها را برای تاسیسات نمک زدایی دریایی ضروری می کند.
- ■ آلیاژهای ریختگی دوبلکس و سوپر دوبلکس (مانند CE3MN): لوله های ریخته گری دوبلکس با داشتن یک ریزساختار متعادل و دوفاز از تقریباً 50 درصد فریت و 50 درصد آستنیت، قدرت تسلیم لوله های آستنیتی استاندارد را تقریباً دو برابر می کنند. آنها مقاومت فوق العاده ای در برابر ترک خوردگی ناشی از خوردگی تنشی (SCC) در محیط های غنی از سولفید هیدروژن که معمولاً در استخراج نفت در اعماق دریا یافت می شوند، نشان می دهند.
- ■ آلیاژهای ریخته گری مقاوم در برابر حرارت (مانند HK40 / HP40): این لوله های ریخته گری تخصصی با محتوای کربن بالا (0.35٪ تا 0.45٪) همراه با نیکل بالا (20٪ تا 35٪) و کروم (24٪ تا 27٪) فرموله شده اند، این لوله های ریخته گری تخصصی طوری مهندسی شده اند که به طور مداوم در دماهای بیش از 1600 درجه فارنهایت (870 درجه سانتیگراد) کار کنند. آنها در برابر خزش ریز ساختاری و کربوریزاسیون داخلی در کوره های کراکینگ پتروشیمی مقاومت می کنند.
واقعیت های اقتصادی: هزینه های تدارکات در مقابل چرخه عمر بازگشت سرمایه
هنگام تجزیه و تحلیل جنبه های مالی تدارکات لوله کشی صنعتی، مقایسه دارایی ها صرفاً بر اساس مخارج سرمایه اولیه (CAPEX) تصویر مالی ناقصی را ارائه می دهد. لوله های ریخته گری فولاد ضد زنگ دیواره سنگین نسبت به لوله های استاندارد جوش داده شده طولی دارای قیمت اولیه مشخصی هستند. با این حال، هنگام ارزیابی کل هزینه مالکیت (TCO) در یک افق عملیاتی معمولی 25 تا 40 ساله، داراییهای ریختهشده اغلب پساندازهای بلندمدت قابل توجهی را به همراه دارند.
یک سناریوی مهندسی عملی را در یک مرکز پردازش فاضلاب شهری با فشار بالا که لجن خورنده را مدیریت می کند، در نظر بگیرید. لوله های جوش داده شده طولی دارای واریانس متالورژیکی ظریف و میکروسکوپی در امتداد درز جوش هستند. در طی یک دوره پنج ساله دوچرخهسواری مداوم، ترکیب فشارهای هیدرولیکی ضربانی و شیمی اسیدی اغلب تنش را در این درز متمرکز میکند که منجر به ترک خوردگی تنش موضعی میشود. تعمیر یک بخش لوله پاره شده نیاز به خاموش شدن اضطراری، پروتکل های پاکسازی، تکنسین های تخصصی جوشکاری میدانی، و آزمایش جامع غیر مخرب دارد که هزاران دلار در ساعت خسارات عملیاتی دارد.
ماتریس مطالعه موردی مالی: پنجره عملیاتی 10 ساله
در زیر یک طرح اقتصادی مقایسه یک لوله فولادی ضد زنگ ریخته گری گریز از مرکز با قطر 12 اینچ در برابر یک جایگزین جوش داده شده استاندارد در یک کاربرد سیال صنعتی تهاجمی ارائه شده است:
- تدارکات اولیه و تقلب: سیستم لوله کشی جوش داده شده هزینه پایه 45000 دلار دارد، در حالی که سیستم لوله کشی ریخته گری گریز از مرکز به دلیل تنظیمات ریخته گری تخصصی و ماشینکاری اجباری سوراخ داخلی، 62،000 دلار سفارش می دهد.
- آهنگ تست غیر مخرب (NDT): خطوط جوش داده شده نیاز به بازرسی مکرر اولتراسونیک در سراسر درزهای جوش هر 24 ماه برای اسکن برای انتشار تنش دارند که در مجموع حدود 14000 دلار در طول ده سال است. لوله ریختهگری، که دارای یک ماتریس همسانگرد بدون درز است، به بررسیهای اولیه بصری و نافذ رنگ با هزینه کمتر از 3500 دلار در یک بازه نیاز دارد.
- رویدادهای توقف برنامه ریزی نشده: ردیابی کارخانه تاریخی به طور متوسط 1.5 خرابی سوراخ سوزنی مربوط به درز را در هر دهه برای خطوط جوش داده شده تحت فشار چرخه ای نشان می دهد. هر خرابی باعث قطعی جزئی تسهیلات 14 ساعته می شود که با از دست دادن دارایی 32000 دلار محاسبه می شود. زیرساخت های ریخته گری نرخ شکست تاریخی نزدیک به صفر را تحت شرایط مشابه نشان می دهد.
- موقعیت مالی خالص: با وجود 17000 دلار CAPEX اولیه بالاتر، لوله ریخته گری فولاد ضد زنگ بیش از 42500 دلار در تعمیر و نگهداری، آزمایش انطباق و کاهش زمان خرابی صرفه جویی می کند و استهلاک کامل سرمایه را در چهار سال اول خدمات ارائه می دهد.
پروتکل های تایید کیفیت و استانداردهای تست
از آنجایی که محصولات لوله های ریخته گری فولاد ضد زنگ به طور معمول در عملیات خدماتی شدید قرار می گیرند که در آن خرابی مهار می تواند منجر به خطرات زیست محیطی یا خطرات پرسنل شود، انطباق تولید باید از استانداردهای مهندسی بین المللی سختگیرانه پیروی کند. سازمانهایی مانند انجمن تست و مواد آمریکا (ASTM) و انجمن مهندسین مکانیک آمریکا (ASME) دستورات دقیق ردیابی، آزمایش و اعتبار سنجی را حفظ میکنند.
استاندارد اصلی حاکم بر لوله فولادی ضد زنگ آستنیتی ریخته گری گریز از مرکز برای خدمات در دمای بالا و خورنده ASTM A451 است. این استاندارد محدودیت های سختگیرانه ای را در مورد تحمل ترکیبات شیمیایی، الزامات عملیات حرارتی و پروفیل های آزمایش مکانیکی ترسیم می کند. همه قطعات ریخته گری باید تحت بازپخت کامل محلول قرار گیرند - لوله ریخته گری را تا دمای بیش از 1900 درجه فارنهایت (1040 درجه سانتیگراد) و سپس خاموش کردن سریع آب - برای حل مجدد کاربیدهای کروم که در طول انجماد اولیه رسوب کرده اند، گرم می شود و در نتیجه حداکثر مقاومت در برابر خوردگی را به ماتریکس کریستالی باز می گرداند.
علاوه بر تأیید شیمیایی، ریختهگریها باید آزمایشهای غیر مخرب چند لایه (NDT) را انجام دهند تا اطمینان حاصل شود که دیوارهای داخلی عاری از ناهنجاریهای زیرسطحی هستند. آزمایش فشار هیدرواستاتیک به طور جهانی اعمال می شود و آب را با فشار 1.5 برابر حداکثر فشار طراحی شده وارد لوله مهر و موم می کند تا مهار مطلق را تأیید کند. برای محیطهای ایمنی حداکثر، مانند حلقههای خنککننده انرژی هستهای یا پردازش گاز پرفشار، بازرسیهای حجمی مانند رادیوگرافی (تست اشعه ایکس) یا آزمایشهای التراسونیک با آرایه فازی پیشرفته (PAUT) برای نقشهبرداری ساختار داخلی به کار گرفته میشوند که عدم وجود کامل تخلخل، پارگی یا تغییرات چگالی را تضمین میکند.
مراجع
• ASTM International. ASTM A451/A451M - مشخصات استاندارد برای لوله های فولادی آستنیتی ریخته گری گریز از مرکز برای خدمات در دمای بالا . غرب کنشوهوکن، پی.
• انجمن مهندسین مکانیک آمریکا (ASME). ASME B31.3 - کد لولهکشی فرآیند برای کاربردهای شدید سیالات صنعتی . نیویورک، نیویورک.
• مجله مهندسی مواد و عملکرد. تکامل ریزساختاری و ایزوتروپی مکانیکی آلیاژهای فولاد ضد زنگ ریخته گری گریز از مرکز .